Průmyslový přenos tepla
Na plynovém kotli o výkonu 120 t/h mají spaliny opouštějící ekonomizér teplotu blízkou 145 C. Obtok tohoto ekonomizéru a stejného komínu běží při teplotě zhruba 260 C. Uzavření této mezery 115 K má hodnotu asi pěti procent účtu za palivo, každou hodinu provozu elektrárny.
Tato mezera je to, o čem průmyslový přenos tepla skutečně je. Málokdy jde o exotické slitiny nebo novou termodynamiku; jde o povrchovou plochu, rychlost plynu, přídavek na znečištění a umístění kovu uvnitř potrubí. Získejte ty čtyři správně a prostý design předčí elegantní design, který se pevně zapojí za šest týdnů.
Níže uvedené části pokrývají mechanismy, hardware, kroky výběru a čísla, která rozhodují, zda bude projekt schválen nebo odložen.
Co průmyslový přenos tepla skutečně pokrývá
Průmyslový přenos tepla is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
Definice: Průmyslový přenos tepla je návrh povrchů a průtokových cest, které přenášejí teplo ze spalin, výfukových plynů nebo páry do užitečné tekutiny, dostatečně rychle, aby se zaplatilo za zařízení, a dostatečně šetrně, aby udržely stěnu trubky nad hranicí koroze.
O povinnost se dělí tři mechanismy. Radiace dominuje nad zhruba 800 C, což je území pece. Vedení stěnou trubky není téměř nikdy překážkou, protože 3 mm stěna z uhlíkové oceli při 400 C přidává zanedbatelný odpor. Konvekce na straně plynu škodí.
Čisté spaliny při rychlosti 10 až 15 m/s dávají koeficient filmu zhruba 30 až 60 W/m2K. Vodní nebo parní strana stejné trubky běží nad 1000 W/m2K. Vzhledem k tomu, že odpory se sčítají v sérii, plynová strana vlastní asi 90 procent problému a každé následné konstrukční rozhodnutí vyplývá z tohoto jediného faktu.
1 % přibližná úspora paliva na pokles teploty zásobníku o 20 K
4-8x vnější povrch doplněný H-typem nebo spirálovými žebry
18-30 měsíce typické jednoduché návratnosti při retrofitu ekonomizéru
Praktický důsledek je jednoduchý. Přidejte oblast na straně plynu, udržujte rychlost plynu dostatečně vysokou, aby se vyčistila žebra, ale dostatečně nízkou, aby nedošlo k erozi, a akceptujte, že stěna trubky bude probíhat blízko teplotě vody. Všechno ostatní jsou detaily.
Povrchy, které rozhodují o rychlosti přenosu tepla
Povrch na straně plynu je místo, kde se design rekuperace tepla vyhrává nebo ztrácí, takže žebrované trubky, banky ekonomizéru a moduly HRSG jsou posuzovány podle stejných tří čísel: hustota povrchu, rychlost plynu a tolerance zanášení.
| prvek | Typická povinnost | Výstup na straně plynu | Dominantní riziko |
| Banka holých trubek | Malý ekonomizér nebo předehřívač vzduchu | 180 až 220 C | Nízká povrchová hustota, velký půdorys |
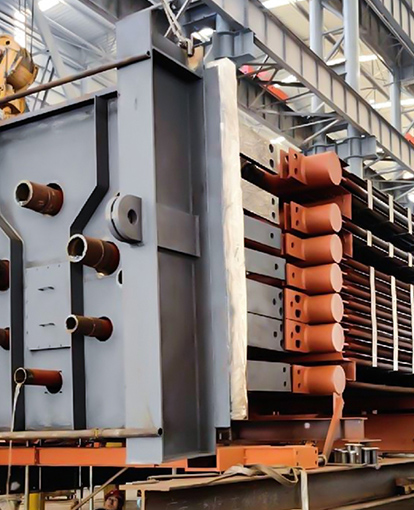
| Žebrovaná trubka typu H | Ekonomizér ve spalinách obsahujících popel | 150 až 190 C | Jasanové přemostění mezi páry ploutví |
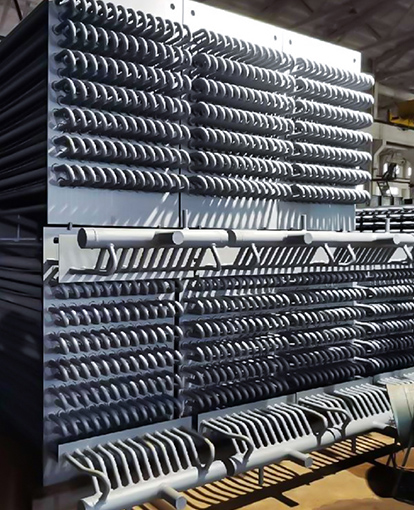
| Spirálově žebrovaná trubka | Ekonomizér čistého plynu, HRSG výparník | 120 až 160 C | Koroze ploutví v blízkosti rosného bodu |
| modul HRSG | Výfuk v kombinovaném cyklu | Stoh 80 až 100 C | Tepelné namáhání v atemperátoru a bubnu |
Žebra typu H jsou svařena v párech s přímým plynovým pruhem mezi nimi, a proto přežívají uhlí a popel z biomasy, které by ucpaly hustou spirálu. Spirálová žebra poskytují větší plochu na metr a lepší výkon v čistém plynu, ale hůře se čistí a mnohem méně odpouštějí studená místa.
Nejčastějším detailem je účinnost ploutví. Dlouhá, tenká žebra při vysoké teplotě špatně vedou podél své délky, takže efektivní plocha je menší než geometrická plocha. Pokud technický list uvádí oblast bez hodnoty účinnosti ploutví, požádejte o ni, než porovnáte ceny. Samostatná poznámka k jak žebrované trubky zvyšují účinnost přenosu tepla podrobněji projde výpočtem povrchu.
 Žebrovaná trubka typu H pro vysoce účinný přenos tepla Vysokofrekvenčně svařovaná žebra ve tvaru H zvětšují topnou plochu a odolají prachu, takže účinnost žeber stojí za kontrolu před porovnáním možností přenosu tepla. Zobrazit produkt →
Základní pravidlo: pokud je popel lepkavý, zvolte geometrii ploutví s nejširší plynovou dráhou, jakou si můžete dovolit, a poté vykupte ztracenou oblast s hlubším sklonem, spíše než s hustším sklonem ploutví.
Kam teplo skutečně uniká
Většina zařízení ztrácí obnovitelné teplo na třech místech: komín, horké povrchy, které nebyly po úpravě nikdy znovu izolovány, a odkal nebo kondenzát, který je vypouštěn místo vracení.
Stojí za to se zotavit
- Spaliny nad 180 C při plném zatížení
- Nepřetržitý odkal nad 5 procent proudu páry
- Kondenzát se vrací nad 90 C
- Ztráty lapače páry na sběrači běžící 24/7
Obvykle to nestojí za to
- Přerušovaný výfuk z dávkových procesů
- Plyn pod rosným bodem kyseliny bez přídavku na korozi
- Povrchové ztráty na vedení již pod teplotou pokožky 50 C
- Malé toky vyžadující vlastní čerpadlo a regulační smyčku
Dvě čísla rozhodují o tom, jak daleko lze posunout teplotu plynu. Kyselý rosný bod nastavuje dno: s 1 až 2 procenty síry v palivu začnou vodní pára a SO3 kondenzovat na žebrech někde mezi 120 a 150 C. Bod sevření nastavuje praktický limit pro tvorbu páry, obvykle 8 až 15 K mezi výstupem plynu a nasycením párou.
Poznámka z terénu: 12 K nižší výstup plynu vypadá na papíře jako volná účinnost, ale pokud dostane kořen ploutve pod rosný bod po dobu 300 hodin ročně, trubice se vymění dlouho předtím, než dojde k úsporám paliva.
Když je plyn nad zhruba 500 C, je ekonomizér zcela špatným nástrojem. Tato povinnost náleží kotli na odpadní teplo, který vyrábí páru nebo ohřívá procesní tekutinu, a rozhodnutí je řízeno parní bilancí závodu mnohem více než údaji o plynu.
 Průmyslový odpadní tepelný kotel pro vysokoteplotní rekuperaci spalin U spalin nad rozsahem ekonomizéru tento kotel rekuperuje teplo k výrobě páry a přizpůsobuje se prachu, korozi a kolísajícím zdrojům. Zobrazit produkt →
Přizpůsobení vybavení povinnosti
Výběr zařízení se řídí nejprve stavem plynu a poté potřebou páry nebo vody, nikdy ne naopak.
- Opravte data plynu: průtok, teplotu, složení, zatížení prachem, rosný bod a jak se všechny čtyři přepínají mezi létem a zimou.
- Cílovou výstupní teplotu nastavte s korozní rezervou, nikoli na teoretické optimum.
- Velikost povrchu s poctivým faktorem znečištění, kolem 0,005 až 0,01 m2K/W pro čistý plyn a dvakrát až třikrát tolik pro spalování ropy nebo biomasy.
- Zkontrolujte uspořádání a zapojení: prostor potrubí, hlavu ventilátoru, výšku bubnu, uspořádání bypassu a fyzický přístup pro čištění.
Kroky tři a čtyři jsou tam, kde dochází ke ztrátě rozpočtů. Jednotka dimenzovaná pro čistý provoz a nainstalovaná bez ofukovače sazí potřebuje neplánovaný výpadek do dvou let a náklady na pozdější přidání obvykle převyšují cenový rozdíl mezi levným a dobrým provedením.
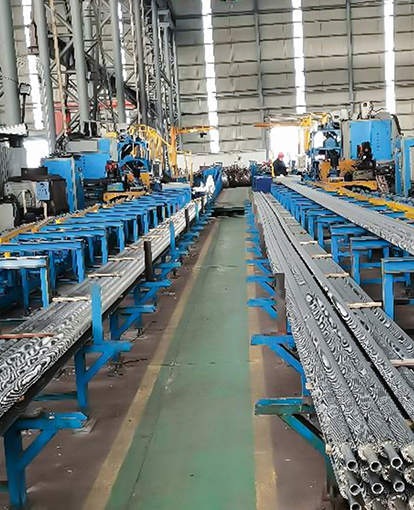
Při práci s EPC na rozhraní záleží stejně jako na tepelném designu. Přechody potrubí, dilatační spáry, nosná ocel a přístrojové vybavení – to vše musí být vyřešeno ve 3D před zahájením výroby, a proto dodavatel, který dokáže převést výkresy a ověřit si tepelný příkon interně, ušetří projektu více času než dodavatel, který jednoduše uvádí nižší cenu za tunu. Profil společnosti stanoví tento inženýrský rozsah podrobněji.
 Ekonomizér spalin ocasu kotle Rekuperuje teplo ze spalin kotle k předehřevu napájecí vody, snížení spotřeby paliva a přizpůsobení kotlům na uhlí, plyn, olej, biomasu nebo odpadní teplo. Zobrazit produkt →
Návrh, který získá o tři procenta vyšší účinnost, ale každé čtvrtletí si vynutí výpadek čištění, není zlepšením. Jedná se o smlouvu o údržbě s nástavcem pro přenos tepla.
Přečtěte si ekonomii, než se zavážete
Návratnost průmyslových zařízení pro přenos tepla je ovlivněna ročními provozními hodinami a cenou paliva, nikoli malými rozdíly v tepelné účinnosti.
8000 h/rok 14 měs
6000 h/rok 19 měs
4000 h/rok 28 měs
2000 h/rok 56 měs
Jednoduchá návratnost v měsících za snížení teploty zásobníku o 20 K, plyn za zhruba 6 USD za MMBtu, před náklady na údržbu a výpadek.
O tom, zda případ přežije kontrolní schůzku, rozhodují tři vstupy:
- Provozní hodiny při reálném zatížení, nikoli hodiny na štítku.
- Náklady na palivo po celou dobu životnosti zařízení s kontrolou citlivosti za polovinu současné ceny.
- Náklady na čištění a kontrolu, včetně dnů odstávky, které spotřebuje.
Brzy přidejte poddajnost tlakové části. Dokumentace ASME nebo PED, sledovatelnost materiálu a kontrola třetí stranou zřídka změní tepelný design, ale mohou posunout harmonogram dodávek o měsíce, pokud se zvýší po zmrazení výkresu.
Krátká verze: změřte plyn, respektujte rosný bod, velikost znečištění a zkontrolujte provozní hodiny, než porovnáte hodnoty účinnosti.
Často kladené otázky
Jaký je rozdíl mezi ekonomizérem a parním generátorem s rekuperací tepla?
Ekonomizér ohřívá napájecí vodu bez změny její fáze, typicky pomocí spalin na 200 až 400 C. Parní generátor s rekuperací tepla vyrábí páru a obvykle obsahuje ekonomizér, výparník a sekce přehřívače v jednom plášti, rekuperaci výfukových plynů z plynových turbín nebo vysokoteplotních procesů.
Na jakou teplotu zásobníku bych měl cílit?
Tak nízko, jak to dovolí kyselý rosný bod a bod sevření. U plynu s nízkým obsahem síry je to často 120 až 150 C; pro topný olej s vysokým obsahem síry může být 160 C nebo vyšší, pokud nejsou specifikována žebra odolná proti korozi.
Jak zabráním znečištění žebrovaných trubek?
Přizpůsobte typ žebra popelu, udržujte rychlost plynu v rozsahu 8 až 12 m/s a nainstalujte ofukovače s dostatečným počtem drah, aby dosáhly na stěnu trubky. Žebra typu H se širokými plynovými pruhy jsou bezpečnější volbou pod 300 C, kde je popel lepkavý.
Lze zařízení pro rekuperaci tepla dodatečně namontovat do stávajícího potrubí?
Ano, pokud to hlava ventilátoru a prostor potrubí dovolí. Většina retrofitů potřebuje bypass pro vypnutí a čištění a ztrátu tahu navíc 0,5 až 1,5 kPa je obvykle třeba zaplatit modernizací ventilátoru nebo vyšším komínem.
Tepelný design je kompromisem mezi plochou, rychlostí a čistotou. Vyberte dvě a třetí vám bude fakturovat později.