Parní rozstřikovač je levný kus trubky až do okamžiku, kdy začne narážet na své podpěry, a pak nádrž, ve které sedí, obvykle zásobuje výrobní linku.
Vezměte nádrž o objemu 20 metrů krychlových, která se musí ohřát z 15 °C na 80 °C za 45 minut. Spotřeba je asi 2000 kW. Při tlaku 6 bar g, při výstupu kondenzátu blízko teplotě nádrže, odevzdá jeden kilogram páry po připsání citelného tepla zhruba 2 400 kJ, takže rozstřikovač musí projít kolem 3,0 t/h. Tato jediná číslice určuje vrtání, počet děr a rychlost, kterou musí trubka přežít.
Velikost je příliš malá a dávka nikdy nedosáhne teploty. Velikost je příliš velká a potrubí během několika sezón píská, vibruje a praská mezi řadami otvorů.
Co dělá Steam Sparger
Parní rozstřikovač je ohřívač s přímým kontaktem: vrtaná trubka vložená do nádoby naplněné kapalinou, kterou je pára vstřikována a kondenzována do samotné kapaliny.
Definice: parní rozstřikovač, také nazývaný rozstřikovací potrubí, je perforované potrubí pro vstřikování páry, které vytéká pod povrchem kapaliny nádrže nebo nádoby. Teplo se pohybuje přímou kondenzací na rozhraní bublin spíše než skrz kovovou stěnu.
Jak funguje přenos tepla
Pára opouští každý otvor jako vysokorychlostní proud, rozpadá se na bubliny a kolabuje, jak latentní teplo přechází do okolní kapaliny. Žádná stěna neodděluje páru od produktu, takže účinnost v místě vstřikování se blíží 100 procentům. Omezení leží jinde: kondenzát ředí vsázku, kapalina nemůže překročit teplotu nasycení páry při přívodním tlaku a míchací energie musí pocházet ze samotných trysek.
Kde se používají rozstřikovače
- Umyjte, opláchněte a vyčistěte nádrže na místě v potravinářských a nápojových závodech
- Mycí a fosfátovací lázně v úpravě kovů
- Odvzdušňovače napájecí vody kotlů a nádrže na kondenzát
- Nádrže na úpravu a neutralizaci vody
3,0 t/h Napařte na 20 m3 nádrž za 45 minut při 6 bar g
4-8 mm Typický průměr rozstřikovacího otvoru
300 mm Minimální ponoření pod hladinu vody
Většina rozstřikovačů běží na páru mezi 2 a 8 bar g a prochází rychlostí od 500 kg/h do 15 t/h, takže konstrukční okno je široké, ale způsoby selhání jsou konzistentní.
Dimenzování Spargeru: Parní zatížení, oblast vrtání a děr
Sparger dimenzování se sníží na tři čísla a vše ostatní, včetně hluku a vibrací, se od nich odvíjí: hmotnostní průtok páry, vrtání trysky a celková plocha otvoru.
Proudění páry vychází z energetické bilance. Vynásobte hmotnost kapaliny plus vodní ekvivalent stěny nádrže měrným teplem a nárůstem teploty, vydělte dobou ohřevu, abyste získali kW, a poté vydělte teplem, které každý kilogram páry uvolní: latentní teplo při přívodním tlaku plus citelné teplo, které kondenzát odevzdá na cestě dolů k teplotě kapaliny.
Průtok páry (kg/h) = 3600 x provozní (kW) / (latentní teplo citelné teplo)
Při 6 bar g je tento jmenovatel zhruba 2 400 kJ/kg. Při 3 bar g klesne na asi 2 250 kJ/kg a rozstřikovač potřebuje při stejném výkonu asi o 7 procent více páry. Přidejte 5 až 10 procent na tepelné ztráty z povrchu nádrže.
| Parametr | Typická hodnota | Proč na tom záleží |
| Rychlost páry v potrubí | 20-25 m/s | Vyšší způsobuje hluk a erozi, nižší znamená předimenzované potrubí |
| Výstupní rychlost otvoru | 25-30 m/s | Udržuje trysky stabilní a omezuje vibrace |
| Průměr otvoru | 4-8 mm | Malé otvory se ucpávají vodním kamenem, velké otvory se zahřívají nerovnoměrně |
| Ponoření | minimálně 300 mm | Mělčí díry se rozstříknou a vyschnou |
| Světlá výška nad dnem nádrže | 100-200 mm | Zabraňuje nabírání a usazování kalu |
| Ztlumení | 3:1 až 5:1 | Pod tím je rozvod podél potrubí nerovnoměrný |
Vzor děr a pravidla rozvržení
Vzor otvorů rozhoduje o tom, zda se nádrž ohřívá rovnoměrně nebo zda se od jednoho konce ke druhému vytvoří gradient 10 až 15 °C.
- Nastavte vrt z maximálního průtoku páry na 20 až 25 m/s, poté zkontrolujte, zda stejná trubka neklesne pod 10 m/s při minimálním ztlumení.
- Vypočítejte celkovou plochu otvoru z limitu výstupní rychlosti a poté přidejte o 50 až 100 procent více otvorů, abyste umožnili částečné zablokování.
- Uspořádejte otvory ve dvou střídavých řadách 45 stupňů pod horizontálou nebo v jedné řadě směrem dolů. Nikdy k nim nesměřujte nahoru.
- Prostorové otvory 8 až 12 průměrů od sebe po celé délce dráhy, takže trysky zametají nádrž spíše než jeden roh.
- Trubku nakloňte zpět ke vstupu a vypusťte spodní konec, aby se kondenzát nemohl při otevření ventilu šířit jako slimák.
Rozstřikovač není míchací zařízení. Tam, kde žádné jiné míchání neexistuje, musí trysky zamést celý objem, což obvykle znamená delší běh s více menšími otvory, spíše než krátkou trubku s několika velkými.
Poruchové režimy a srovnání spargingu
Za většinu prostojů rozdělovače mají tři poruchy: vodní ráz při spouštění, praskání tepelnou únavou mezi řadami otvorů a poškození podpěr a přípojek odboček vibracemi.
- Klepání při otevření parního ventilu ukazuje na kondenzát sedící v potrubí. Na spodním konci nasaďte vypouštěcí kapsu a pomalu otevřete ventil.
- Praskliny vyzařující mezi otvory po 12 až 24 měsících znamenají, že horní část trubky se cykluje mezi mokrem a suchem. Zvyšte ponoření nebo utáhněte pásku kontroly hladiny.
- Opotřebené podpěry a prasklé svary větví pocházejí z vibrací. Snižte výstupní rychlost otvoru pod 30 m/s a přidejte vodítko blízko středu.
- Horká zóna poblíž vstupu se studenou kapalinou dále znamená příliš málo otvorů o příliš velkém průměru. Nejprve přepočítejte celkovou plochu otvoru.
Parní kropení
- Nejnižší investiční náklady: vrtaná trubka, regulační ventil a odpad
- Žádný povrch pro přenos tepla není znečištěný
- Kondenzát ředí dávku a musí být navržen do receptury
- Ztlumení depends entirely on hole design
Nepřímé vytápění
- Pára a produkt zůstávají oddělené, takže nedochází k ředění
- Regulace v rozmezí 1 až 2 °C od nastavené hodnoty je dosažitelná
- Teplosměnný povrch je znečištěný a potřebuje vyčistit
- Vyšší kapitálové náklady a větší stopa
Rozstřikování je nejlevnější způsob ohřevu kapaliny a nejméně ovladatelný. Když proces potřebuje poslední dva stupně, samotný rozstřikovač je nedodá.
Materiály, kódy a kontroly nákupu
Pro vodu a většinu procesních kapalin je praktickou výchozí hodnotou pro rozstřikovací potrubí nerezová ocel 316L s minimální tloušťkou stěny podle plánu 40. Uhlíková ocel je přijatelná pouze v uzavřených, upravených systémech, kde je řízeno chemické složení vody.
| Servis | Doporučený materiál | Praktické poznámky |
| Nádrže na vyčištěnou vodu a kondenzát | Uhlíková ocel SA-106 Gr B | Nejnižší náklady, povolte přídavek na korozi 1,5 mm |
| Procesní voda, mírně kyselá nebo zásaditá | 316L nerez | Standardní volba pro potravinářské a farmaceutické účely |
| Solanka, mořská voda, voda obsahující chloridy | Duplex 2205 nebo 6Mo | Austenitické druhy riskují chloridové korozní praskání nad 60 °C |
| Vysokoteplotní sběrače páry | Legovaná ocel jako P11 nebo P22 | Shodujte se se specifikací nadřazené linie a svařovacími postupy |
- Potvrďte, který kód potrubí řídí linku: ASME B31.1 pro napájecí potrubí, B31.3 pro procesní potrubí.
- Vyžádejte si výkres vzoru děr s průměrem, roztečí, počtem řad a polohovou tolerancí.
- Vyžadujte hydrostatickou zkoušku při 1,5násobku projektovaného tlaku a kontrolu průniku barviva do řad otvorů na kritických liniích.
- Vyžádejte si materiálové certifikáty podle EN 10204 3.1 a mapu svaru se záznamy o kvalifikaci svářeče.
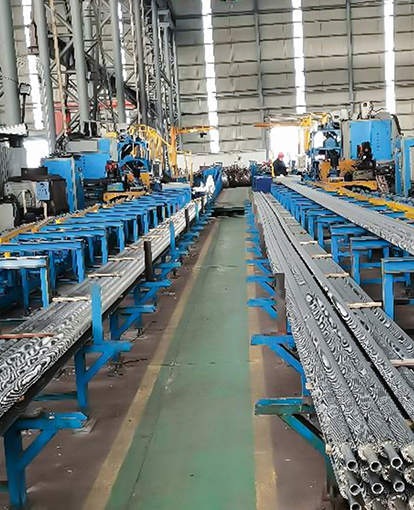
- Nakupujte od výrobce, který to umí potvrdit tepelný vstup a převést 3D modely rozvržení před začátkem svařování, protože tam začíná většina přepracování v terénu.
Tryskací trubka je tlaková část. Měl by být zakoupen se stejnou dokumentací jako jakýkoli jiný tlakový komponent v parním systému, i když vypadá jako délka vrtané trubky.
Systém rekuperace tepla za Spargerem
Ve většině závodů se pára, kterou rozstřikovač vstřikuje, nevytváří pro tento účel. Rekuperuje se z výfukových plynů nebo procesního odpadního tepla, a to je důvod, proč ekonomika funguje.
Specifikace rozstřikovače obvykle přichází s již pevně stanoveným zdrojem páry: parním generátorem s rekuperací tepla na výfuku plynové turbíny, kotlem na odpadní teplo za pecí nebo pecí nebo parním potrubím. Rekuperace dalších 10 procent tepla ve spalinách mění návratnost u instalace kropiče z let na měsíce a často to zvyšuje tlak dostupný v rozdělovači, což rozšiřuje teplotní rozsah, kterého může nádrž dosáhnout.
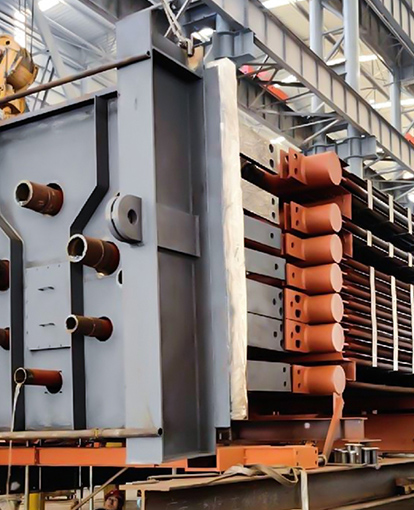
 Průmyslový odpadní tepelný kotel pro rekuperaci spalin HRSG Přizpůsobuje se ocelovým, chemickým, cementovým a tavným spalinám, rekuperuje odpadní teplo s flexibilní parní kapacitou a designem odolným proti korozi. Zobrazit produkt →
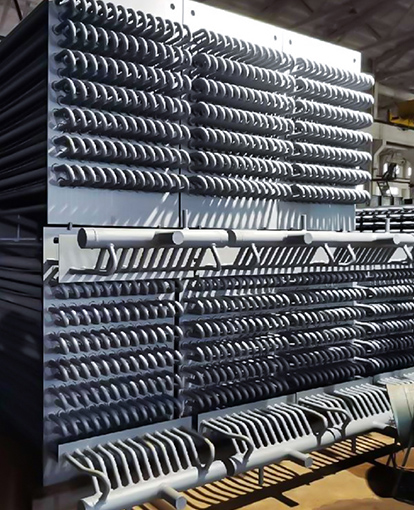
Na regeneračním řetězci záleží stejně jako na samotném rozstřikovači. Žebrované trubky jsou základním prvkem přenosu tepla jak v ekonomizérech, tak v parních generátorech s rekuperací tepla a výběr mezi provedením typu H, spirálou a tepelnou trubkou rozhoduje o tom, kolik znečištění jednotka snese a jak snadno ji lze vyčistit. V prašných spalinách žebrovaná trubka typu H udržuje plynové cesty rovné a snadněji se foukají sazemi, zatímco trubka se spirálovými žebry zabírá více povrchu do stejného objemu a vyhovuje čistšímu plynu.
 Spirálová žebrovaná trubka pro bojler a rekuperaci odpadního tepla Vysoce účinná součást výměny tepla s přizpůsobitelnou geometrií žeber, vhodná pro čistší spaliny tam, kde je potřeba kompaktní teplosměnná plocha. Zobrazit produkt →
Za svazkem trubek ekonomizér provádí nízkoteplotní práci a odebírá poslední užitečné teplo ze spalin předtím, než se dostanou do komína. Ve výfuku procesního zařízení musí být koroze za studena a kyselý rosný bod vyváženy proti extra získanému teplu.
 Ekonomizér pro zařízení pro chemické a petrochemické procesy spaliny Rekuperuje nízkoteplotní odpadní teplo z rafinérských a metanolových výfukových plynů s utěsněnou konstrukcí odolnou proti korozi a monitorováním pro variabilní provoz. Zobrazit produkt →
Bez ohledu na konfiguraci je teplosměnná plocha tam, kde se znečištění, eroze a vibrace objevují jako první plánování kontroly žebrovaných trubek patří do stejné konverzace jako údržba spargerů.
Rozstřikovač je jen tak levný jako pára za ním. Obnovte tu páru proti proudu a celý výpočet se změní.
Často kladené otázky
Jak vypočítáte průtok páry pro rozstřikovač?
Vynásobte hmotnost kapaliny plus ekvivalent vody v nádrži měrným teplem a nárůstem teploty, vydělte dobou ohřevu, abyste získali kW, a poté vydělte teplem uvolněným na kilogram páry. Při tlaku 6 bar g s vystupujícím kondenzátem při teplotě nádrže, která je asi 2 400 kJ/kg, takže výkon 2 000 kW potřebuje zhruba 3,0 t/h. Přidejte 5 až 10 procent na tepelné ztráty při zahřívání.
Proč klepe tryskací trubka, když se otevře parní ventil?
Kondenzát. Nečinná rozstřikovací trubka se plní vodou a pára vstupující při plném průtoku tlačí ten slimák podél linky. Trubku nakloňte zpět do vypouštěcí kapsy, před otevřením ventilu odstraňte kondenzát a pomalu zvyšujte průtok. Na větších tratích stojí zahřívací bypass mnohem méně než škody, které může způsobit vodní ráz.
Jak hluboko by měl být postřikovač ponořen?
Minimálně 300 mm pod nejnižší hladinou provozní kapaliny, s volným prostorem 100 až 200 mm nad dnem nádrže. Mělké ponoření způsobuje šplouchání a hluk a nechává horní část trubky vyschnout a cyklovat, což je obvyklý původ únavových trhlin mezi řadami otvorů.
Rozstřikovač určují tři čísla: průtok páry, plocha otvoru a hloubka ponoření. Uveďte všechny tři správně a zbytek je dokumentace.
Spargery nemusí být složité, ale je potřeba s nimi počítat. Objem nádrže určuje výkon, výkon určuje průtok páry, průtok páry určuje vrt a plochu otvoru a ponoření rozhoduje o tom, zda potrubí vydrží svou návrhovou životnost nebo praskne ve své druhé sezóně.
Rozstřikovač je tlaková část s procesní funkcí. Vyměřte jej podle energetické bilance, rozmístěte otvory pro celý rozsah ztlumení a kupte jej se stejnými papíry jako zbytek parního systému.